
联系:刘经理
电话:15092099797
手机:15092099797
邮箱:jklbw@163.com
地址:青岛李沧区升平东路16号

具有保温建材领域相关产品设计、研发和生产制造能力
全国咨询热线
15092099797
联系:刘经理
电话:15092099797
手机:15092099797
邮箱:jklbw@163.com
地址:青岛李沧区升平东路16号
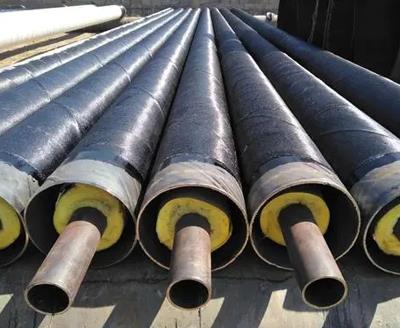
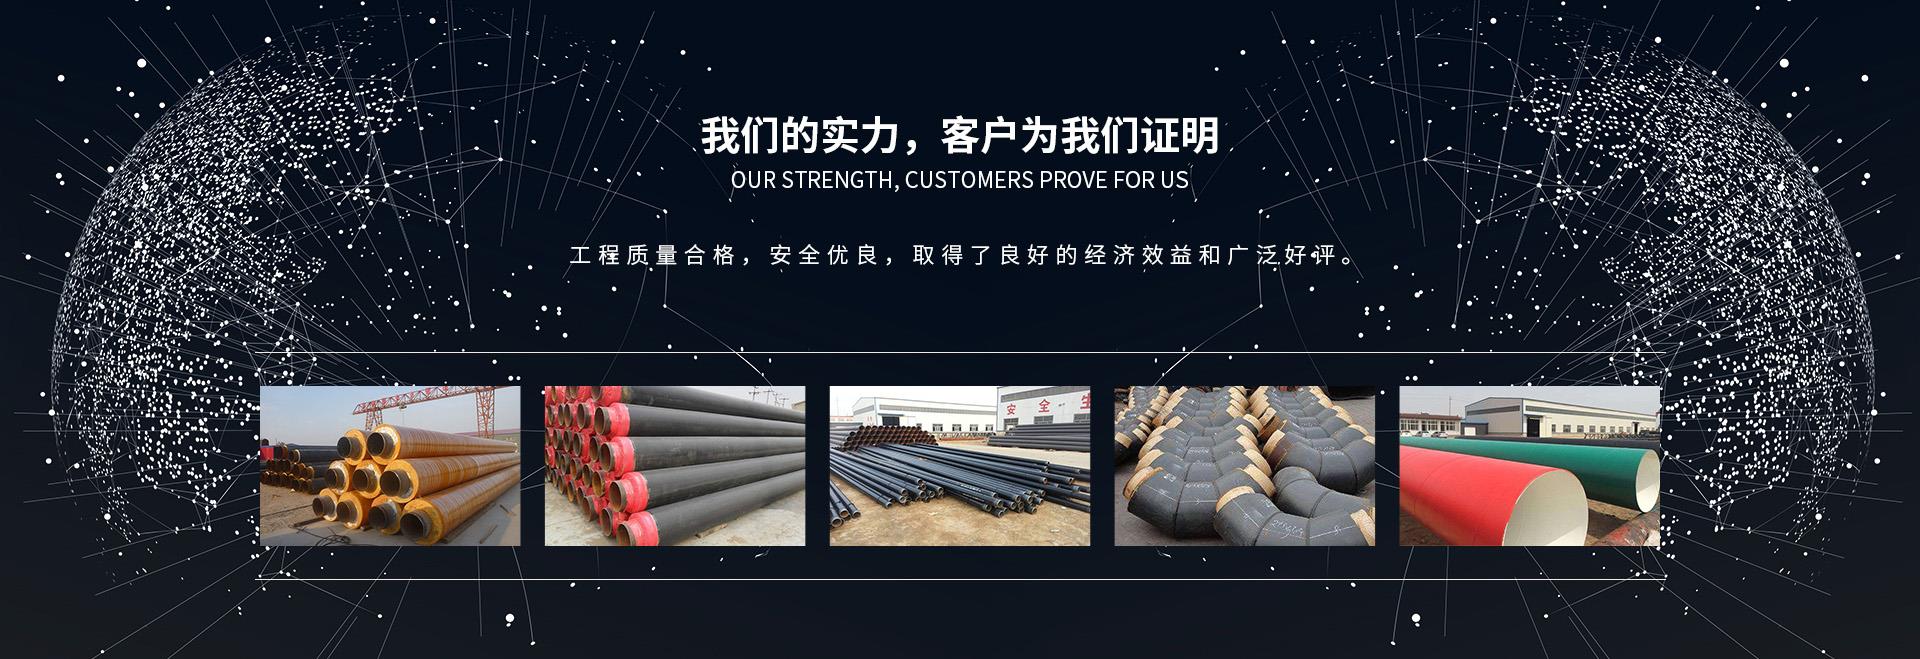
预制聚氨酯发泡管的生产,是把工作管、聚氨酯泡沫和外护管组合成一个整体的过程。这个过程看起来只是把泡沫注入两层管之间,实际上涉及原料配比、表面处理、温度控制、混合注射、固化熟化和质量检验等多个细节。任何一个环节出现偏差,都可能导致泡沫空洞、脱层、密度不均或导热系数偏高。预制聚氨酯发泡管的质量,正是在这些细节中一步步形成的。
原料准备是生产的起点。工作管按设计要求选用无缝钢管、螺旋焊管、直缝焊管、不锈钢管或塑料管。钢管要检查壁厚、材质和焊缝,塑料管要检查耐温耐压性能。聚氨酯原料包括多元醇组合料和异氰酸酯,二者的比例决定泡沫的密度、强度和导热系数。催化剂调节反应速度,发泡剂影响泡孔结构,稳定剂防止泡孔塌陷,阻燃剂提高防火性能。外护管通常用高密度聚乙烯颗粒,需要检查熔融指数、密度和耐环境应力开裂性能。原料入库后要密封、防潮、防晒,储存温度要控制。外护管颗粒要干燥,否则挤出时容易产生气泡。
工作管在发泡前必须进行表面处理。除锈可以采用喷砂、抛丸或化学清洗,使钢管表面达到一定粗糙度,增强聚氨酯泡沫与钢管的粘结力。清洁要彻底去除油污、灰尘和水分。底漆可选用环氧底漆或聚氨酯底漆,既提高粘结强度,又起到防腐作用。不锈钢管和塑料管需要选择匹配的表面处理方式。处理后工作管应尽快发泡,避免二次污染。工作管两端要预留焊接长度,端头安装防水帽或端封,防止储存和运输中水分进入保温层。对于内置泄漏报警线的预制聚氨酯发泡管,报警线要固定在工作管或保温层中,保证连续和绝缘。
发泡是预制聚氨酯发泡管生产的核心。常用方法有浇注发泡、注射发泡和喷涂发泡。浇注发泡将混合料注入模具或外护管与工作管之间的空腔,反应后充满并固化。注射发泡通过注料孔将混合料注入封闭腔体。喷涂发泡用于现场或异形件。连续生产线可以实现大批量预制,包括外护管挤出、工作管穿入、发泡、固化和切割。发泡过程要控制料温、模温、混合比、注射速度、压力和熟化时间。料温过低会导致混合不均,过高会导致反应过快。模温影响泡孔结构和粘结。混合比偏差会影响密度和强度。注射速度过快可能产生湍流和空洞,过慢可能充填不足。熟化使泡沫达到最终强度。发泡后要检查泡沫是否饱满,有无空洞和脱层。
外护管成型通常采用高密度聚乙烯挤出。挤出机将聚乙烯颗粒加热塑化,通过模具形成管状,经真空定径、冷却、牵引和切割。外护管要与工作管同心,壁厚均匀,表面光滑。对于玻璃钢外护管,可采用缠绕或手糊工艺。外护管与保温层的粘结可通过内壁处理或胶粘剂实现。外护管质量影响防水和防腐,要检查密度、拉伸强度、断裂伸长率、耐环境应力开裂和壁厚。外护管端头要平整,便于焊接和接头处理。对于预制聚氨酯发泡管,外护管的耐环境应力开裂性能尤为重要,因为直埋环境长期受土壤应力和水分影响。
固化与后处理同样重要。发泡后预制聚氨酯发泡管需要固化,固化温度和时间影响泡沫强度和尺寸稳定。固化后切割至定长,修整端面,安装端帽。对于需要焊接的管道,端头工作管要露出足够长度。成品要进行标识,标明规格、型号、温度、压力和批次。包装和运输要防止外护管划伤和变形。对于内置报警线的管道,要测试报警线通断和绝缘。对于高温管道,要进行耐热试验。后处理还包括端头防水和防潮处理,避免储存和运输中水分进入保温层。
质量控制贯穿整个过程。原料检验包括工作管、多元醇、异氰酸酯、发泡剂和外护管。过程控制包括工作管处理、发泡温度、混合比、注射速度、熟化时间和外护管挤出。成品检验包括保温层密度、导热系数、闭孔率、吸水率、抗压强度、粘结强度、外护管性能和报警线通断。检测方法包括密度计、导热仪、闭孔率测试仪、吸水率测试、万能试验机、电火花检漏和超声波测厚。企业应建立标准操作程序,记录每批工艺参数和检测结果。对于不合格品,要隔离、分析和处理。统计过程控制可以发现趋势,及时调整。
生产中常见的问题包括泡沫空洞、脱层、密度不均、导热系数偏高、外护管划伤、端头渗水、报警线断路和尺寸偏差。泡沫空洞可能因注射速度过快、料温不当或排气不良。脱层可能因工作管处理不净或底漆不匹配。密度不均可能因混合比波动。导热系数偏高可能因闭孔率低或发泡剂逃逸。外护管划伤可能因搬运不当。端头渗水可能因密封不良。报警线断路可能因布线损伤。发现问题要追溯原料和工艺,针对性解决。对于重复问题,要改进模具、工艺或操作规范。
环保与安全也不能忽视。预制聚氨酯发泡管生产涉及化学品、粉尘和高温。发泡剂和异氰酸酯要通风和防护,操作人员应佩戴手套、护目镜和口罩。生产车间要防火防爆,配备灭火器。废料和废泡沫要回收或合规处置。挤出和发泡废气要收集处理。节能措施包括余热回收、变频控制和优化熟化。企业应建立安全操作规程,培训人员,定期检查设备。对于易燃化学品,要分类储存,远离火源。
未来预制聚氨酯发泡管生产将向自动化、智能化、绿色化和高性能化发展。自动配料、在线监测和机器人操作可以提高一致性。智能系统可以记录和追溯每根管道。绿色发泡剂和可回收外护管可以减少环境影响。高温型、深冷型和复合保温型预制聚氨酯发泡管将满足更多需求。随着城市管网建设加快,预制聚氨酯发泡管的生产规模和技术水平将不断提升。