
联系:刘经理
电话:15092099797
手机:15092099797
邮箱:jklbw@163.com
地址:青岛李沧区升平东路16号

具有保温建材领域相关产品设计、研发和生产制造能力
全国咨询热线
15092099797
联系:刘经理
电话:15092099797
手机:15092099797
邮箱:jklbw@163.com
地址:青岛李沧区升平东路16号
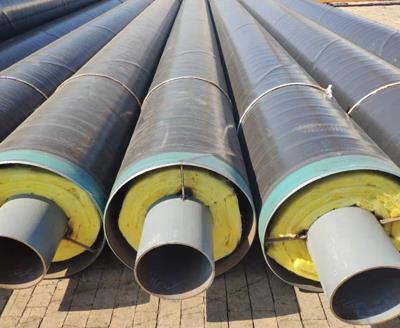
聚氨酯发泡管的核心隔热能力高度依赖于泡孔结构的完整性与均一性。理想状态下,泡孔应呈规则的五边形十二面体或球形,闭孔率≥92%,且孔径分布集中在200~350μm。然而,实际发泡过程中,因原料粘度波动、搅拌剪切速率不均或模具内温度场分布差异,常产生大量椭圆形、长条形甚至连通型异形泡孔,即泡孔圆整度下降。圆整度通常用长径比(最大径/最小径)衡量,当该比值从1.0(理想球形)升至1.5以上时,泡沫的力学性能和热传导特性会发生显著改变。这种微观结构缺陷在宏观上表现为局部导热系数异常升高,形成“热斑”区,可能使整段发泡管的综合热损超出设计值15%~25%。那么,泡孔畸变究竟如何通过热辐射和固相传导两条路径加剧热损?生产线上有哪些快速检测与工艺纠偏手段能有效控制圆整度?本文将结合实验数据与工程案例给出系统性解答。
一、泡孔各向异性对传热路径的定向放大效应
聚氨酯发泡管中热量传递方式包括泡内气体导热、泡孔壁固相导热以及红外辐射。当泡孔呈理想球形时,辐射传热在各个方向近似相同,整体导热系数可低至0.023 W/(m·K)。但一旦泡孔沿轴向(即管道长度方向)被拉长,形成长径比为1.8~2.0的椭球形,则径向(垂直于管壁方向)的泡孔壁数量减少,而轴向的壁数量增加。由于聚氨酯固体的导热系数(约0.20~0.25 W/(m·K))远高于气体,径向热流穿过较少的固体壁面,而较多地依赖气体传导,理论上径向热阻应降低;但实际检测却发现径向导热系数反而上升,原因是椭球泡孔在径向的壁厚变薄,且因拉伸导致开孔率升高,对流贡献增强。具体数据表明,当平均长径比从1.0增至1.6时,径向导热系数从0.023升至0.029,升幅26%;而轴向导热系数变化不大(从0.023略降至0.022)。这造成发泡管径向与轴向导热性能出现明显各向异性,且径向热损直接决定管道保温效果,因此泡孔畸变直接恶化了有效保温能力。更深层次的影响是,畸变泡孔在高温运行中更容易发生壁膜破裂,加速发泡剂逸出,使导热系数在服役一年后进一步上升至0.035以上。某检测机构对同批次DN500发泡管取样,对比圆整度优良(长径比均值1.1)和偏差严重(长径比均值1.7)的两组试样,经过180℃、1000h老化后,后者的导热系数增量是前者的2.3倍,可见各向异性不仅是即时性能问题,更是长期劣化的催化剂。
二、畸变成因溯源:工艺参数的交互影响
导致泡孔圆整度失控的主因在于发泡过程中的流动剪切和温度梯度。当混合料被注入管模后,其前沿流动速度可达0.5~1.0 m/s,靠近管壁处因摩擦力产生高剪切区,该区域的泡孔沿流动方向被拉伸;而中心区域流速较慢,泡孔更接近球形。同时,钢管内壁温度通常高于外模壁(因钢管预热的余温),使得靠近内壁的物料发泡反应更快,生成的气体膨胀压力向外挤压,进一步加剧了径向与轴向的变形差异。实验表明,当注入速度从0.3 m/s提高到0.8 m/s时,靠近钢管侧泡孔长径比均值从1.2升至1.6,增幅显著。此外,催化剂用量的微小波动也会改变凝胶与发泡反应的平衡——若凝胶过快,泡沫在未充分膨胀前即固化,泡孔被迫压扁;若凝胶过慢,则泡孔过度膨胀并合并,形成不规则大孔。因此,控制圆整度必须综合调控注射流量、模具预热温度(建议保持管模温度在40~45℃)以及催化剂配比。先进的生产线已采用“分段注射”技术,即先以低速填充底部1/3,再中速填充中部,最后高速填充顶部,以减小单一方向剪切,使各截面泡孔长径比极差从±0.5收窄至±0.15。
三、在线检测与补救措施
传统切片显微镜分析法滞后且破坏性大,难以用于连续生产监控。目前工业上已推广使用超声回波法——基于超声波在不同形态泡孔中的散射衰减差异,通过接收信号频谱宽度的变化反推平均圆整度,可实现每根发泡管全长非接触式扫描,检测时间≤3分钟。当发现长径比超标段,可自动标记并截除,或降级用于非关键区域。对于已制成但圆整度轻微超差的发泡管,可采用“热压整形”工艺:将管段加热至80~90℃,施加径向均匀气压(0.2~0.3MPa)保持2小时,借助聚氨酯的粘弹性使畸变泡孔在一定程度上向球形恢复,实测长径比可从1.6降至1.3,导热系数回降约8%。但该法成本较高且效果有限,最根本的仍是前端工艺优化。综合而言,泡孔圆整度是衡量聚氨酯发泡管品质的微观“指纹”,它不仅关乎出厂检验数据,更直接影响管网长期运行能耗。建议制造企业建立圆整度内控标准(如长径比≤1.4),并与导热系数、压缩强度共同作为出厂必检项目,同时将工艺参数实时记录纳入追溯系统,从而从源头消除局部热损峰值隐患。